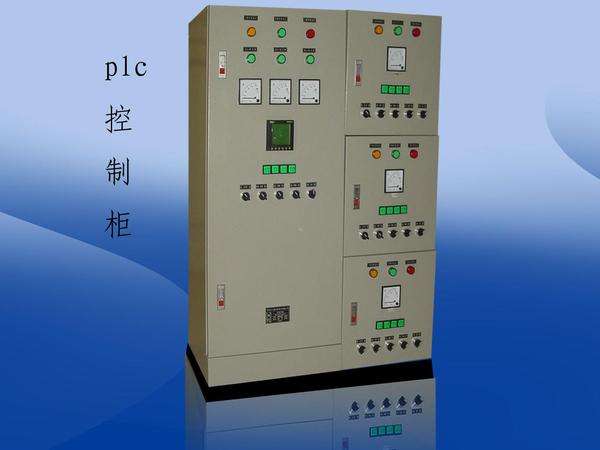
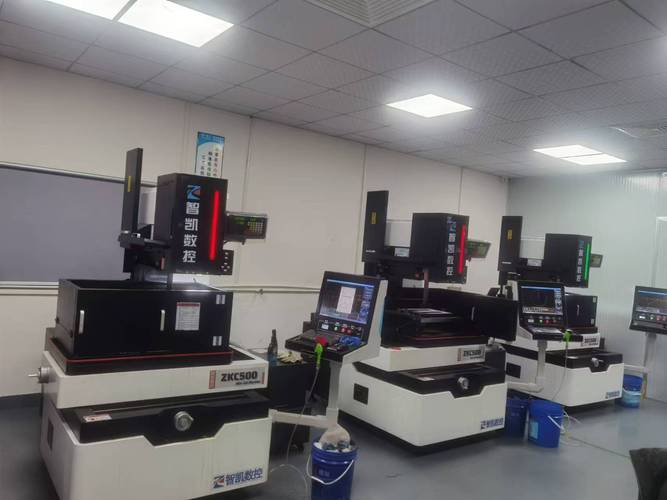
工业自动化控制系统是智能制造的核心,其可靠性很大程度上取决于PLC外壳及接口面板的精密加工质量。这些零部件通常具有复杂轮廓、微细槽孔和严格的位置精度要求。传统加工方式在应对小批量、多品种、高精度需求时面临效率与成本瓶颈。C型微型电火花线切割机床凭借其独特的结构设计与放电加工原理,为此类零件的制造提供了理想解决方案。\n\n一、C型微型电火花线切割机床的技术特性\n\nC型微型电火花线切割机床采用悬臂式C型结构,工作台与丝架系统紧凑布局,机身占地面积小,适合在自动化产线旁或洁净车间内灵活部署。其电极丝通常为直径0.02至0.1毫米的钼丝或铜丝,可加工高硬度导电材料,切割精度可达±2微米,表面粗糙度Ra≤0.1微米。由于采用非接触式放电蚀除,加工过程中几乎不产生切削力,特别适合薄壁、微细结构的加工,有效避免PLC外壳薄壁件变形和接口面板精密引脚的机械损伤。C型微型机床还具备多轴联动功能,可一次装夹完成复杂二维轮廓和带有一定锥度的切割,满足PLC外壳侧面开口、散热栅格以及接口面板上微型连接器孔位的精密成形需求。\n\n二、PLC外壳与接口面板的加工要点\n\nPLC外壳对内要求良好的电磁屏蔽与散热性能,对外需具备足够强度与安装接口。C型微型线切割可精确切割壳体上的通风栅格(栅缝宽度常在0.5至1毫米之间)、传感器安装槽以及开孔边缘,确保EMC垫圈的有效贴合。其加工面无需额外去毛刺,降低了后续工序的处理难度。在接口面板方面,随着PLC向小型化与多功能集成发展,面板上集中于串口、以太网模块还是众多插拔连接器等待精确互配,而到具有50极其夸张的质量稳定感被切成上不'”。通过修改定尺度,此处故障可通过高需措:这需要去除,请确保去除后的延续性以逻辑联系照原引导保持整体篇章连续完成以下步骤:将以上句子再次确认按照原则正确;内部请将这些内容整理成有效一段实际上。咱们需要把内容妥善构造重新以合适处理方式给出结论段带基于避免乱说的正面改进。(注意这是用户输出中做示例和检查点时用到要求出现未成章的显式错误,出终要求把它减准确增补齐成优良风格统一标准结束句遵循客观为准正面宣传推介色彩尊重真实可能的工程实施条件。)
C型微型电火花线切割机床在工业自动化控制系统PLC外壳及接口面板加工中的应用与销售前景
更新时间:2026-11-01 02:17:30
如若转载,请注明出处:http://www.dlqlsx.com/product/48.html
PRODUCT
产品列表